


Написать в WhatsApp
Заполните форму

Когда закупщик впервые видит смету на подарочную упаковку, у него возникает честный вопрос: за что здесь платят? Коробка выглядит просто — картон, бумага, логотип. Откуда берутся сроки, оснастка и разница в цене между двумя внешне похожими вариантами?
Ответ лежит в производственном процессе. Премиальная кашированная коробка — не изделие, а цепочка из девяти операций, и на каждой результат можно либо получить, либо потерять. Ниже — маршрут коробки по нашему производству.
Если нужно разобраться с самим термином — что такое кашированная коробка и чем она отличается от гофры, — читайте материал про что такое кашированные коробки. Здесь мы про производство, а не про определения.Производство кашированной премиум-коробки — это девять последовательных этапов: препресс, 3D-визуализация, изготовление оснастки, печать оклеечного слоя, отделка, резка и вырубка деталей, каширование, ручная сборка с установкой ложемента и контроль качества. Каждый этап опирается на предыдущий, поэтому ошибка на первом обнаруживается на восьмом — и стоит уже полного тиража.
Принципиальное отличие от складной коробки: жёсткая коробка не «выкраивается из одного листа». Основа из переплётного картона и оклейка — два разных материала, которые идут разным путём и встречаются только на седьмом этапе. Операций больше, но и возможностей больше: на оклеечном листе можно печатать и делать отделку так, как на голом картоне не получится никогда.
Весь маршрут одним списком:
1. Препресс. Макет, развёртка, цветопроба, подготовка файлов под каждую технологию.
2. 3D-визуализация. Утверждение коробки заказчиком до того, как что-то напечатано.
3. Оснастка. Вырубной штамп под конструкцию, клише под тиснение и конгрев.
4. Печать. Цифровая или офсетная — на оклеечном слое.
5. Отделка. Тиснение фольгой, конгрев, УФ-лак, шелкография, гравировка.
6. Резка и вырубка. Раскрой картона и бумаги, тигельные прессы и плоттер.
7. Каширование. Оклейка жёсткой основы запечатанным или дизайнерским листом.
8. Сборка. Корпус, магниты, ленты, ложемент — ручная работа.
9. Контроль качества. Проверка партии перед упаковкой и отгрузкой.
Препресс — это подготовка макета к производству: конструктор строит развёртку коробки под реальный продукт, а препресс-специалист раскладывает дизайн по технологиям — что печатается, что тиснится, что лакируется, что вырубается. На выходе получается не картинка, а комплект производственных файлов.
Первое, что делает конструктор, — считает размеры от продукта, а не от коробки. Внутренний габарит, зазоры под ложемент, толщина стенок, посадка крышки определяются тем, что внутри. Клиентский макет «коробка 200×150×60» почти всегда требует пересчёта: в нём не учтено, что жёсткие стенки съедают внутренний объём.
Дальше дизайн разбирается на слои. Каждая технология — отдельный файл: печатный слой, контур вырубки, вектор под тиснение фольгой, вектор под конгрев, слой выборочного УФ-лака. Если в исходнике этих слоёв нет, наши технологи их отрисовывают — но это лишний круг согласования.
Что решается именно здесь, а не потом:
3D-визуализация — это цифровая модель вашей коробки с реальной конструкцией, материалом, печатью и отделкой, которая показывает готовое изделие до запуска тиража. Её задача одна: убрать разрыв между тем, что клиент представлял, и тем, что физически приедет на склад.
Разрыв возникает почти всегда. Плоский макет в презентации и коробка в руке — разные объекты. На визуализации видно то, что на плоскости не читается: как логотип ложится на крышку с учётом её высоты, не уходит ли элемент на грань, как золотая фольга смотрится рядом с матовой бумагой, не теряется ли выборочный лак на металлизированной поверхности.
Экономический смысл ещё проще. Ошибка, пойманная на визуализации, стоит правки в файле. Та же ошибка на готовом тираже стоит тиража целиком — и срока, который уже не вернуть. Поэтому 3D-визуализацию мы делаем до печати всегда, а не по запросу. Заказчик утверждает разом конструкцию, материал оклейки, печать и отделку — после этого макет уходит в производство, и менять что-либо уже дорого: оснастка изготавливается под конкретный файл.
Оснастка — это индивидуальные инструменты под ваш заказ: вырубной штамп, который вырезает детали коробки по контуру, и клише — металлические формы, которыми наносят тиснение фольгой и конгрев. Оснастка делается один раз под конкретный макет и хранится для повторных тиражей.
Вырубной штамп задаёт геометрию. Это форма, повторяющая развёртку: по ней из листа получаются детали ровно той конфигурации, которую нарисовал конструктор. Поэтому нестандартная конструкция всегда дороже готовой — под неё нужен новый штамп. Клише отвечает за рельеф: под тиснение фольгой делают плоское клише с контуром логотипа, под конгрев — парную форму, которая продавливает картон.
Что важно понимать про экономику оснастки:
Посмотреть, какие формы уже есть в производстве: каталог конструкций Art Dizo.
Печатают не картон, а оклеечный лист — тот, которым потом закашируют жёсткую основу. Для этого используют два способа: цифровую печать, которая выгодна на малых тиражах и не требует подготовки форм, и офсетную, которая выигрывает на больших тиражах по цене за единицу и стабильности цвета.
Логика выбора простая. Цифра стартует почти мгновенно: файл — печать. Она незаменима, когда тираж небольшой, сроки сжатые или нужна персонализация — разные имена, разные варианты дизайна внутри одной партии. Офсет требует подготовки, но на объёме отбивает её многократно и даёт ровный, предсказуемый цвет по всему тиражу.
Отдельный сценарий — вообще не печатать. Если коробка делается на дизайнерской бумаге Basic, Metallic, Supershine или на бархате, цвет и фактура уже в самом материале. Печатный этап пропускается, а логотип наносится отделкой: тиснением, конгревом, шелкографией. Это классическое решение сдержанного премиума, и часто оно выглядит дороже полноцветной печати.
Контрольная точка этапа — цвет. Одна и та же краска на мелованной и на дизайнерской бумаге даёт разный результат: бумага впитывает по-своему. Поэтому фирменный цвет проверяют цветопробой до тиража, а не сверяют с монитором после.
Отделка — это операции, которые наносятся поверх печати или прямо на дизайнерскую бумагу и создают эффект, недостижимый краской: металлический блеск, рельеф, контраст глянца и мата, плотное кроющее изображение. Каждая — отдельный прогон на отдельном оборудовании.
Что мы делаем на своей площадке:
Производственное следствие: каждая технология в макете — плюс один прогон, плюс время и плюс строка в смете. Коробка с четырьмя видами отделки не «чуть дороже» коробки с одним — она физически проходит четыре дополнительных участка. Отсюда наш подход: одна коробка — один герой.
Резка и вырубка — это раскрой материалов на детали будущей коробки: переплётный картон и оклеечная бумага режутся под конструкцию на тигельных прессах вырубным штампом либо на плоттере, если тираж малый или форма нестандартная.
Тигельный пресс — рабочая лошадка тиража. Штамп прижимается к листу и вырубает деталь целиком, включая сложный контур и скругления. Быстро и точно на объёме, но нужен готовый штамп. Плоттерная резка идёт без штампа: нож режет по вектору из файла. Она выигрывает на малых тиражах и уникальных конструкциях, под которые делать оснастку экономически бессмысленно — и часто именно плоттер спасает срочные заказы.
Точность здесь не косметика, а фундамент. Кашированная коробка собирается из отдельных плоских деталей: если стенка ушла в размере, на сборке это не исправить — крышка перестанет садиться, углы разойдутся, ложемент не встанет на место.
Каширование — это оклейка жёсткой основы из переплётного картона запечатанным или дизайнерским листом бумаги, при которой прочность берётся от картона, а внешний вид — от бумаги. Это центральная операция всего процесса: до неё были два разных материала, после неё — один премиальный.
Физически это выглядит так: на картонную деталь наносится клей, сверху укладывается бумага, лист прикатывается — задача убрать воздух и не допустить пузырей, складок и смещения рисунка. Если на бумаге печать, требование ужесточается: паттерн должен встать точно по месту, иначе на собранной коробке он «поедет» по граням.
Дальше — загибка кромок. Бумага заворачивается на внутреннюю сторону так, чтобы серый срез картона нигде не выглядывал. Это самая наглядная точка, по которой видна разница между аккуратным производством и дешёвым: закупщик берёт коробку, смотрит на торец крышки — и всё понимает без слов.
Качество каширования читается по трём местам — проверьте их на любом образце: углы (нет наплывов клея, бумага не собрана в складку), стыки (шов не расходится и не наезжает) и кромка (торец полностью закрыт, загиб ровный по всей длине).
Сборка — это ручной этап, на котором из готовых кашированных деталей собирают корпус коробки, вклеивают магниты и ленты и устанавливают ложемент — посадочное место, повторяющее форму продукта. Механизировать это на премиальных тиражах нельзя: слишком много ручных решений на каждой единице.
Корпус собирается из стенок, дна и крышки. Здесь же ставится фурнитура: магниты, атласные ленты, ручки. Магнит — отдельная точка внимания: он должен держать крышку с характерным сопротивлением и щелчком, но не мешать открывать. Ощущение «дорогой механики» рождается именно тут.
Ложемент вырезается под конкретный продукт и вклеивается внутрь. Материал выбирается под задачу:
Ложемент решает две задачи сразу: фиксирует продукт при доставке и превращает набор предметов в композицию. Открытая коробка с ложементом — выстроенная сцена, а не «товар в коробке».
Контроль качества — это проверка каждой партии перед упаковкой: геометрия, посадка крышки, чистота каширования, точность отделки и совпадение с утверждённой 3D-визуализацией. Проверяется не абстрактный стандарт, а конкретный макет, который заказчик утвердил на втором этапе.
Что смотрят технологи:
Контроль идёт не только в конце, а на переходах между участками. Дефект, пойманный после каширования, стоит одной детали; тот же дефект после сборки — коробки целиком со всей отделкой.
Потому что все девять этапов проходят на одной площадке и под одним технологом: между операциями нет логистики, нет чужих согласований и нет размытой ответственности. Посредник, который заказывает печать в одном месте, тиснение во втором, а сборку в третьем, вынужден закладывать на каждый стык время и риск.
Считайте передачи. У посредника между печатью и отделкой — упаковка партии, перевозка, приёмка, очередь на чужом участке. Умножьте на число технологий в коробке. Именно эти паузы, а не сама печать, съедают недели.
Второе — качество. Когда каширование и вырубку делают разные компании, спор о том, чей брак, неразрешим: каждый показывает на соседа. У производителя полного цикла спорить не с кем — брак свой, переделка своя, а на переходах между участками стоит собственный контроль.
Третье — управляемость сроков. Срочное производство возможно, только когда участки твои: под срочный заказ можно переставить очередь. Мы делаем срочные тиражи от 24 часов, корпоративные заказы под ключ — за 10–14 дней. Что влияет на календарь, разобрано в материале про сроки изготовления упаковки.
С 2009 года Art Dizo работает как собственное производство в Москве, без подрядчиков в середине цепочки. За это время накопилось более 1000 конструкций и более 5000 проектов, мощность — от 7000 коробок в месяц.
Сводка всего маршрута. Третья колонка — то, на что стоит обращать внимание при обсуждении заказа: именно эти факторы двигают цену и срок.
|
Этап |
Что происходит |
Что влияет на результат |
|---|---|---|
|
1. Препресс |
Развёртка под продукт, разбор дизайна по технологиям, цветопроба |
Качество исходного макета, наличие вектора, точность размеров продукта |
|
2. 3D-визуализация |
Модель коробки с материалом, печатью и отделкой до тиража |
Скорость согласования на стороне заказчика |
|
3. Оснастка |
Вырубной штамп под конструкцию, клише под тиснение и конгрев |
Нестандартная форма или готовая из 500+; число видов отделки |
|
4. Печать |
Цифровая или офсетная печать оклеечного листа |
Тираж, тип бумаги, сложность цвета; на дизайнерской бумаге этап может отсутствовать |
|
5. Отделка |
Тиснение фольгой, конгрев, УФ-лак, шелкография, гравировка |
Каждая технология — отдельный прогон: плюс время и плюс стоимость |
|
6. Резка и вырубка |
Раскрой картона и бумаги: тигельные прессы или плоттер |
Точность раскроя; на малых тиражах плоттер экономит время оснастки |
|
7. Каширование |
Оклейка переплётного картона запечатанным или дизайнерским листом |
Аккуратность кромки и стыков, приводка рисунка, отсутствие пузырей |
|
8. Сборка |
Корпус, магниты, ленты, установка ложемента |
Ручная работа: посадка крышки, точность гнезда под продукт |
|
9. Контроль качества |
Проверка партии и переходов между участками |
Собственный техконтроль вместо споров между подрядчиками |
Сколько всего этапов проходит кашированная коробка?
Девять: препресс, 3D-визуализация, изготовление оснастки, печать оклеечного слоя, отделка, резка и вырубка, каширование, сборка с установкой ложемента и контроль качества. Часть этапов может выпадать: если берётся готовая форма из каталога, не нужен новый вырубной штамп, а если коробка делается на дизайнерской бумаге без полноцветного дизайна, пропускается печать. Набор этапов определяется вашим макетом.
Можно ли пропустить какие-то этапы, чтобы сделать дешевле?
Да, и это нормальная оптимизация. Самые дорогие по подготовке шаги — оснастка под нестандартную конструкцию и каждая дополнительная технология отделки. Готовая форма из 500+ имеющихся снимает изготовление штампа, а один вид отделки вместо четырёх убирает три прогона. Препресс, каширование, сборку и контроль качества пропустить нельзя — это и есть коробка.
Зачем нужна 3D-визуализация, если есть макет в дизайне?
Плоский макет не показывает объём. На визуализации видно, как логотип ложится на крышку с учётом её высоты, не уходит ли элемент на грань, как фольга смотрится рядом с выбранной бумагой и не теряется ли выборочный лак на металлизированной поверхности. Правка на этом шаге стоит изменений в файле, а та же ошибка на готовом тираже — тиража целиком плюс потерянного срока.
Что такое оснастка и почему она влияет на цену?
Оснастка — это индивидуальные инструменты под ваш заказ: вырубной штамп, вырезающий детали по контуру конструкции, и клише для тиснения фольгой и конгрева. Она изготавливается один раз на тираж, поэтому её стоимость делится на весь объём: чем больше коробок, тем ниже цена за единицу. При повторном заказе оснастка уже есть — тираж выходит быстрее.
Чем офсетная печать отличается от цифровой на упаковке?
Цифровая печать не требует подготовки печатных форм, поэтому выгодна на малых тиражах, в срочных заказах и там, где нужна персонализация внутри партии. Офсетная требует подготовки, но на больших тиражах даёт более низкую цену за единицу и очень стабильный цвет по всему объёму. Какой способ выгоднее именно вам, технологи считают по тиражу и макету.
Почему кашированную коробку нельзя собрать быстрее?
Потому что сборка ручная, а каждому этапу нужно физическое время: клею — схватиться, отделке — пройти отдельным прогоном, оснастке — изготовиться. Ускорять можно за счёт готовых форм и упрощения отделки, а не за счёт пропуска операций. Срочное производство мы делаем от 24 часов, корпоративный заказ под ключ занимает 10–14 дней.
Вы действительно всё делаете сами или что-то отдаёте подрядчикам?
Печать, шелкография, тиснение фольгой, конгрев, УФ-лакирование, гравировка, вырубка, каширование и сборка выполняются на нашей площадке в Москве — производство работает с 2009 года. Отсутствие посредников в середине цепочки означает, что за брак и сроки отвечаем мы, а не цепочка подрядчиков. Мощность производства — от 7000 коробок в месяц, доставка по РФ и СНГ.
Пришлите продукт, задачу и примерный тираж — технологи подберут конструкцию из 500+ готовых форм или спроектируют свою, покажут 3D-визуализацию и посчитают стоимость. Если какой-то этап в вашей задаче лишний и его можно убрать без потери результата, мы скажем об этом прямо.
Art Dizo — собственное производство брендированной упаковки в Москве с 2009 года. Полный цикл на своей площадке: препресс, цифровая и офсетная печать, шелкография, тиснение фольгой, конгрев, УФ-лак, гравировка, вырубка, каширование и ручная сборка. Минимальная сумма заказа — от 50 000 ₽. Срочное производство — от 24 часов, корпоративные заказы под ключ — 10–14 дней. Доставка по РФ и СНГ.
→ Посмотреть конструкции и отправить макет: art-dizo.ru/catalog/construction/ → Телефон: +7 (925) 976-16-00 · Telegram: [@art_dizo](https://t.me/art_dizo)
Материал подготовлен технологами производства Art Dizo.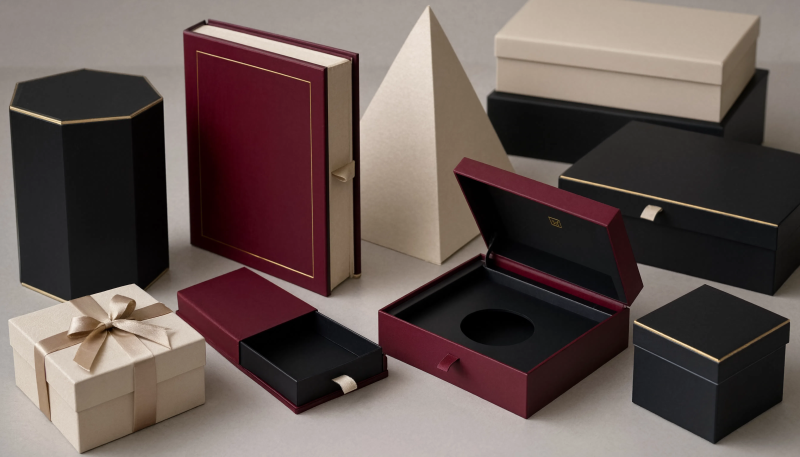
Бренд-менеджер приходит на производство с формулировкой, которую технологи слышат регулярно: «Нам нужно что-то, чего ни у кого нет». За этой фразой обычно стоит не каприз, а конкретная задача — коробка должна не просто вместить продукт, а стать частью впечатления: раскрыться, развернуться, удивить в момент открывания.
Но «эксклюзив» и «необычная форма» — не одно и то же. Круглая коробка или коробка-сердце выглядят нестандартно, однако их конструкции давно отработаны и живут в библиотеке готовых форм. А коробка, которая раскладывается в трёх плоскостях и превращается в подставку под продукт, — это уже инженерная разработка с собственной развёрткой и своим вырубным штампом.
Эта статья — про вторую историю: как конструкция рождается с нуля, какие этапы проходит, из чего складываются срок и бюджет, где проекты спотыкаются. Если задача — подобрать необычную, но уже существующую форму, вам ближе материал про круглые и фигурные подарочные коробки.
Вещь и коробка приходят к покупателю одновременно. Но в первые пять секунд он видит только коробку — и уже по ней решает, дорогую вещь он купил или обычную. Дальше эта оценка переносится на содержимое, и переубедить его тканью и кроем становится сложнее, чем кажется.
Для fashion-бренда упаковка — не расходник, а часть продукта. Она участвует в распаковке, попадает в кадр, остаётся дома на полке и становится поводом вернуться. Разбираем, какие коробки берут под одежду, обувь и аксессуары, чем упаковка капсулы отличается от базовой линейки и как отделка меняет восприятие цены вещи.
Оставьте заявку на изготовление коробок и упаковки прямо сейчас!
+7 (925) 976–16–00 artdizo@art-dizo.ru